آبکاری چیست؟ نگاهی جامع به روشها، کاربردها و تکنیکهای نوین
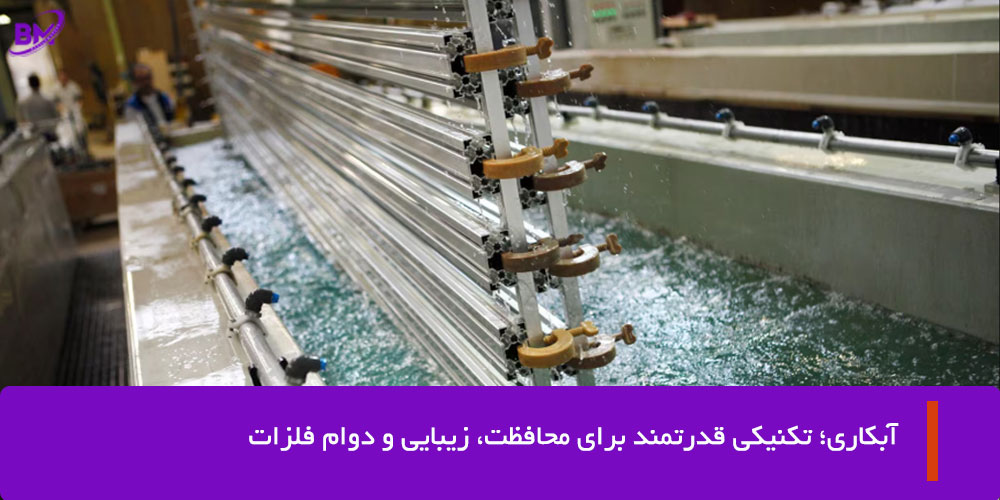
آبکاری چیست؟ راهنمای جامع روشها، تکنیکها و کاربردهای صنعتی آبکاری فلزات
آبکاری (Electroplating / Metal Plating) یکی از پرکاربردترین فرآیندهای صنعت مدرن است؛ فرآیندی که در آن لایهای نازک از یک فلز روی سطح جسم دیگری مینشیند. هدف از آبکاری فقط زیبایی ظاهری نیست؛ بلکه افزایش مقاومت در برابر خوردگی، بهبود دوام سطح و آمادهسازی قطعه برای عملیاتهای بعدی مانند رنگکاری یا لحیمکاری از مهمترین کاربردهای آن بهشمار میآید.
در این مقاله، بهصورت کامل بررسی میکنیم که آبکاری چیست، چه روشهایی دارد، کدام مواد در آن استفاده میشوند و چه پارامترهایی روی کیفیت نهایی پوشش تأثیر میگذارند.
آبکاری با چه نامهای دیگری شناخته میشود؟
بسته به روش و صنعت مورد استفاده، آبکاری با نامهای دیگری هم شناخته میشود؛ از جمله «پرداخت فلزی»، «پوششدهی فلز» و «رسوبدهی فلزی». اصطلاحات تخصصیتری مانند آبکاری الکتریکی (Electroplating)، آبکاری شیمیایی (Electroless Plating) یا حتی نام فلز مصرفی مانند «کرومکاری» و «طلاکاری» نیز رایج هستند.
تاریخچه آبکاری؛ از طلاکاری باستانی تا فناوری امروز
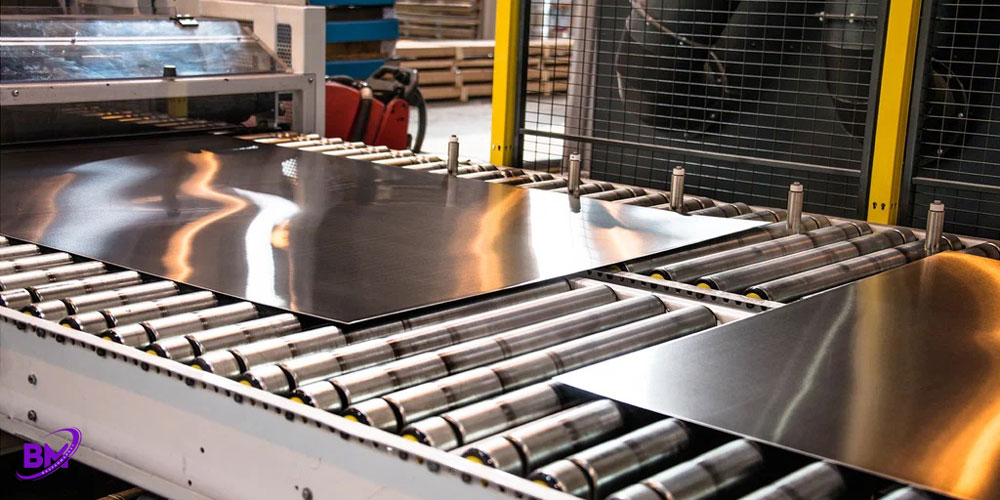
ریشههای آبکاری به تمدنهای باستانی مصر و بینالنهرین برمیگردد، جاییکه فلزاتی مانند طلا با روشهای ابتدایی روی اشیای تزئینی قرار میگرفت. در قرون وسطی، صنعتگران اروپایی با استفاده از جیوه فلزات گرانبها را به سطوح دیگر متصل میکردند؛ روشی که امروزه بهدلیل خطرات زیستمحیطی کنار گذاشته شده است.
نقطه عطف واقعی در اوایل قرن نوزدهم رقم خورد؛ زمانیکه لوئیجی بروگناتلی، شیمیدان ایتالیایی، برای اولین بار با استفاده از جریان برق موفق شد لایهای از طلا را روی نقره بنشاند. این دستاورد نقطه شروع آبکاری الکتریکی مدرن بود و در دهه ۱۸۵۰ به بخشی جداییناپذیر از صنعت تبدیل شد. با گذشت زمان، فلزاتی مانند نیکل، مس و کروم نیز وارد این عرصه شدند و امروز آبکاری در خودروسازی، الکترونیک و هوافضا جایگاهی حیاتی دارد.
فرآیند آبکاری چگونه انجام میشود؟
قبل از هر چیز، سطح قطعه باید برای اطمینان از چسبندگی مناسب آمادهسازی شود؛ مرحلهای که مستقیماً روی مقاومت نهایی در برابر خوردگی و سایش تأثیر میگذارد.
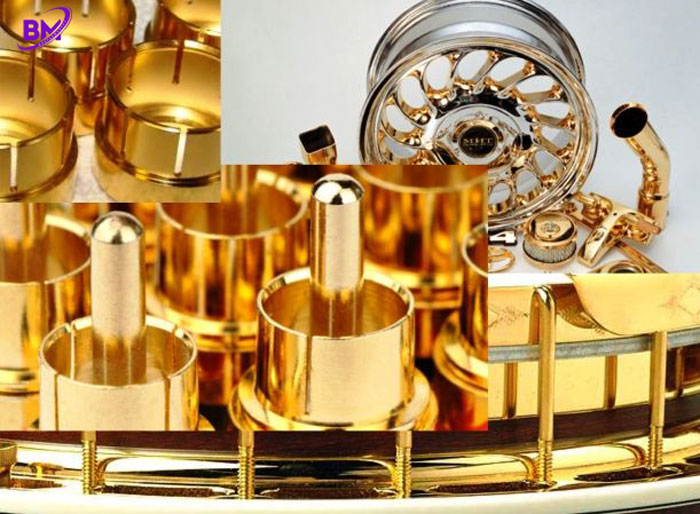
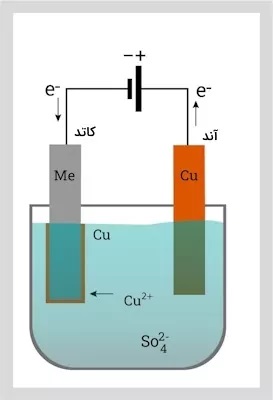
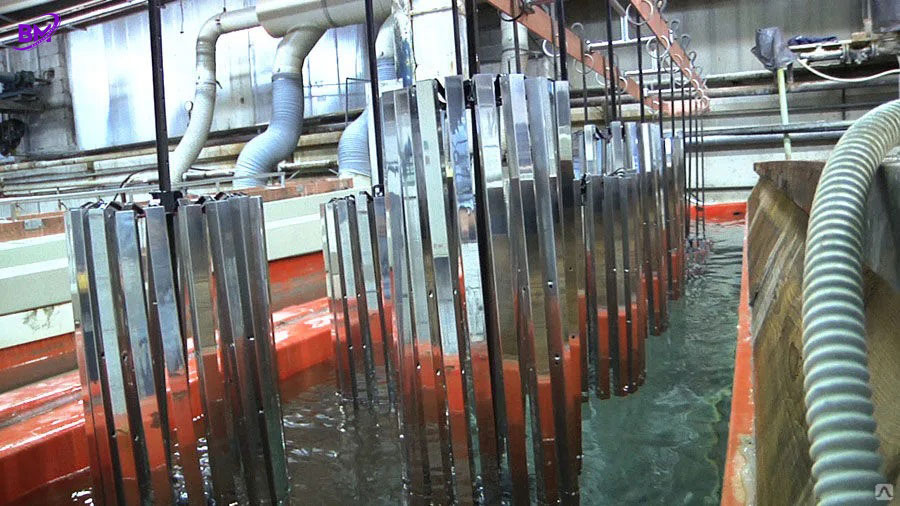
در آبکاری الکتریکی، جسم رسانا در محلولی حاوی یونهای فلزی محلول غوطهور میشود. با اعمال جریان الکتریکی، یونهای فلزی مثبت به سمت سطح جسم (که نقش کاتد را دارد) حرکت کرده و لایهای یکنواخت تشکیل میدهند؛ در همین حین، یک میله فلزی بهعنوان آند وظیفه تأمین مجدد یونها را بر عهده دارد.
در آبکاری بدون برق (Electroless Plating) نیازی به جریان الکتریکی نیست و رسوب فلز صرفاً از طریق واکنش شیمیایی هنگام غوطهوری در محلول مخصوص انجام میشود؛ این روش بهویژه برای پوششدهی مواد نارسانا مانند پلاستیک یا سرامیک کاربرد دارد.
مراحل استاندارد آبکاری فلزات
- آمادهسازی سطح: چربیزدایی، سایش یا تمیزکاری شیمیایی برای حذف آلودگی و اکسیداسیون
- فعالسازی: تیمار با محلول اسیدی برای افزایش واکنشپذیری سطح
- آمادهسازی محلول آبکاری: انتخاب محلول متناسب با نوع فلز (کروم، نیکل، مس و…)
- انجام آبکاری: بهروش الکتریکی یا بدون برق، بسته به نوع قطعه و کاربرد
- آبکشی: حذف باقیمانده مواد شیمیایی از سطح قطعه
- خشککردن و پرداخت نهایی: از جمله پولیش برای بهبود ظاهر و دوام
تکنیکهای رایج آبکاری در صنعت امروز
انتخاب تکنیک مناسب آبکاری به جنس زیرلایه، مقاومت مورد نیاز و بودجه پروژه بستگی دارد. مهمترین روشهای امروزی عبارتاند از:
1. آبکاری الکتریکی (Electroplating)
قدیمیترین و پرکاربردترین روش که با استفاده از جریان الکتریکی، فلزاتی مانند مس، نیکل، طلا و روی را روی سطح قطعات رسانا مینشاند. این روش دوام بالا و پوشش یکنواختی ارائه میدهد، اما نیازمند تجهیزات الکتروشیمیایی دقیق و مدیریت پسماند زیستمحیطی (بهویژه در کروم ششظرفیتی) است. کاربرد اصلی آن در خودروسازی (کرومکاری سپر)، الکترونیک (بردهای مدار) و جواهرسازی است.
2. آبکاری بدون برق (Electroless Plating)
این روش برای پوششدهی قطعات با هندسه پیچیده یا سطوح نارسانا (مانند پلاستیک) بسیار مناسب است؛ چراکه پوشش را حتی در حفرهها و زوایای تیز بهصورت یکنواخت ایجاد میکند. محدودیت اصلی آن، هزینه بالاتر بهدلیل محلولهای شیمیایی دقیق و محدود بودن فلزات قابل استفاده (عمدتاً نیکل و مس) است.
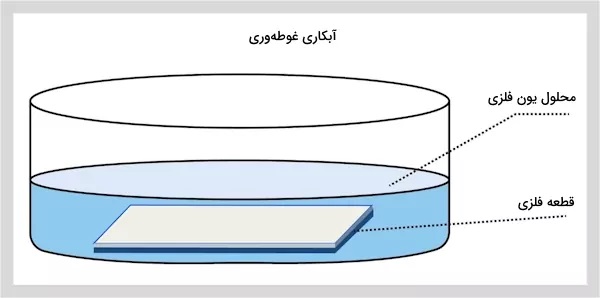
3. آبکاری غوطهوری (Immersion Plating)
سادهترین و اقتصادیترین روش که در آن قطعه صرفاً در محلول حاوی یون فلزی غوطهور میشود و بدون نیاز به برق، لایهای نازک تشکیل میشود؛ مناسب برای پوششهای ظریف روی بردهای مدار یا اقلام تزئینی، اما با محدودیت ضخامت.
4. پوششهای تبخیری PVD و CVD
رسوب فیزیکی بخار (PVD) با تبدیل ماده پوششدهنده به بخار در خلأ، پوششی سخت و دوستدار محیطزیست ایجاد میکند که برای ابزارآلات صنعتی و زیورآلات محبوب است. رسوب شیمیایی بخار (CVD) با تجزیه گازهای واکنشپذیر در دمای بالا، پوششی با مقاومت حرارتی فوقالعاده تولید میکند و بیشتر در نیمههادیها و ابزار برش کاربرد دارد. هر دو روش هزینه تجهیزات بالایی دارند.
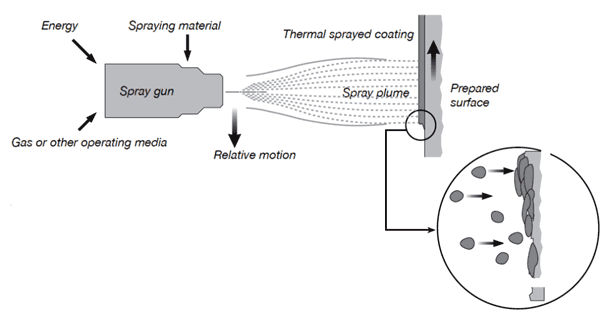
5. اسپری پلاسما و پاشش حرارتی
در این روشها، ماده پوششدهنده بهصورت ذرات مذاب یا داغ روی سطح اسپری میشود؛ مناسب برای شرایط سخت صنعتی مانند قطعات توربین هوافضا یا خطوط لوله نفت و گاز، با قابلیت ایجاد پوششهای ضخیم اما هزینه بالا.
6. آنودایزینگ و آبکاری غوطهوری گرم
آنودایزینگ روشی اکسیداسیونی مخصوص آلومینیوم است که بدون افزودن فلز جدید، مقاومت سطح را افزایش میدهد و در معماری و هوافضا کاربرد دارد. غوطهوری گرم (Hot-Dip Galvanizing) با فرو بردن قطعه در حمام فلز مذاب (معمولاً روی)، پوششی اقتصادی و بادوام برای سازههای فضای باز ایجاد میکند.
مقایسه رسوب شیمیایی و رسوب فیزیکی
روشهای آبکاری در دو دسته کلی جای میگیرند: رسوب شیمیایی (مانند CVD و آبکاری الکتریکی) که از واکنشهای شیمیایی بین گازها یا محلولها استفاده میکند و برای پوششدهی دقیق و رسانایی بالا مناسب است، و رسوب فیزیکی (مانند PVD و پاشش حرارتی) که با انتقال فیزیکی ذرات، پوششی سختتر و در دماهای پایینتر تولید میکند؛ گزینهای ایدهآل برای ابزار مقاوم به سایش و صنایع هوافضا.
مراحل قبل و بعد از آبکاری؛ ضامن کیفیت نهایی سطح
1. پیش از آبکاری: سه گام کلیدی انجام میشود: پولیش مکانیکی برای صافکردن سطح، چربیزدایی با حلال یا روشهای الکترولیتی، و اچینگ یا فعالسازی شیمیایی برای ایجاد زبری کنترلشده و بهبود اتصال یونهای فلزی.
2. پس از آبکاری: نیز عملیات تکمیلی شامل سنگزنی سبک برای رفع نواقص سطحی، پرداخت نهایی (پولیش) برای درخشندگی بیشتر، و در صورت نیاز اعمال پوشش محافظ مانند لاک شفاف یا لایه ضدخوردگی صورت میگیرد.
پارامترهای کلیدی مؤثر بر کیفیت آبکاری
| پارامتر | توضیح |
|---|---|
| ترکیب شیمیایی حمام | متناسب با نوع فلز (کروم، نیکل، مس) تنظیم میشود |
| دما | مثلاً آبکاری نیکل معمولاً بین ۵۰ تا ۸۰ درجه سلسیوس انجام میشود |
| pH محلول | خارج شدن از محدوده بهینه باعث ترکخوردگی یا کدر شدن سطح میشود |
| چگالی جریان | جریان بالا رسوب را تسریع میکند اما ممکن است سطح را زبر کند |
| ولتاژ | مس معمولاً ۱ تا ۳ ولت و نیکل ۴ تا ۶ ولت نیاز دارد |
| مدت زمان آبکاری | معمولاً بین ۳۰ دقیقه تا چند ساعت، بسته به ضخامت مطلوب |
| همزدن محلول | از تجمع موضعی یونها و ایجاد نقاط ضعیف جلوگیری میکند |
| فاصله آند و کاتد | روی یکنواختی توزیع جریان و ضخامت پوشش تأثیر مستقیم دارد |
| تراکم قطعات در حمام | رعایت ظرفیت مجاز، از افت کیفیت جلوگیری میکند |
مواد پرکاربرد در آبکاری و ویژگیهای هرکدام
| فلز | ویژگی اصلی | کاربرد رایج |
|---|---|---|
| کروم (Chromium) | مقاومت بالا در برابر سایش و خوردگی | سپر خودرو، شیرآلات، قطعات دکوراتیو |
| طلا (Gold) | رسانایی عالی، مقاوم در برابر اکسیداسیون | بردهای مدار، جواهرات |
| نقره (Silver) | هدایت الکتریکی بالا، خاصیت ضدباکتری | تجهیزات پزشکی، اتصالات الکترونیکی |
| نیکل (Nickel) | همهکاره، مقاوم در برابر خوردگی | قطعات خودرو، لوازم خانگی |
| مس (Copper) | رسانایی الکتریکی و حرارتی بالا | بردهای مدار، لایه پایه برای نیکل و کروم |
| روی (Zinc) | محافظت اقتصادی در برابر زنگزدگی | صنعت خودرو، ساختوساز |
| قلع (Tin) | لحیمپذیری بالا، غیرسمی | الکترونیک، بستهبندی مواد غذایی |
| رودیوم (Rhodium) | مقاومت عالی در برابر خراش و کدر شدن | جواهرات سفید، اتصالات دقیق |
| کادمیوم (Cadmium) | مقاومت در محیطهای خورنده | هوافضا، صنایع نظامی و دریایی |
آلیاژها (مانند نیکل-کروم) و کامپوزیتهای فلز-سرامیک نیز برای کاربردهایی که یک فلز بهتنهایی کافی نیست، مورد استفاده قرار میگیرند. پلاستیک نیز اگرچه ذاتاً رسانا نیست، اما با اچینگ و فعالسازی سطحی میتوان آن را برای آبکاری بدون برق آماده کرد؛ روشی که در تولید قطعات خودرو و لوازم تزئینی رایج است.
کاربردهای صنعتی آبکاری
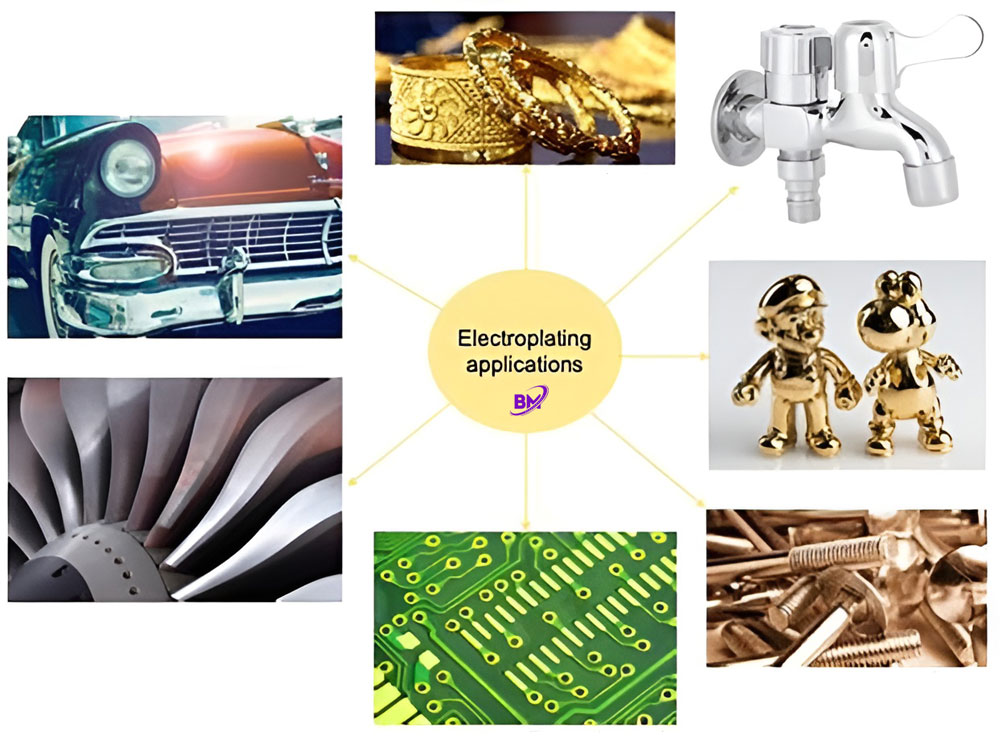
آبکاری در طیف گستردهای از صنایع نقش دارد:
- خودروسازی: افزایش دوام و ظاهر سپرها، دستگیرهها و قطعات تزئینی
- هوافضا: محافظت از قطعات حساس در برابر خوردگی و تغییرات دمایی شدید
- الکترونیک: بهبود رسانایی و دوام کانکتورها و بردهای مدار
- جواهرات: افزایش درخشش و مقاومت در برابر تغییر رنگ
- تجهیزات پزشکی: ایجاد سطح زیستسازگار و مقاوم در برابر ضدعفونیکنندهها
از شیرآلات کرومکاریشده در خانه تا قاب تلفن همراه و ظروف نقرهای، آبکاری بخشی جداییناپذیر از زندگی روزمره است.
تأمین مواد اولیه صنعتی مرتبط از بسپارمارکت
بسیاری از قطعاتی که آماده آبکاری میشوند (بهویژه در روش آبکاری بدون برق روی سطوح نارسانا) از جنس پلاستیکهای مهندسی مانند پلیکربنات (PC) یا ABS ساخته میشوند. بسپارمارکت بهعنوان واردکننده مواد اولیه شیمیایی، طیف متنوعی از رزینها و پلاستیکهای مهندسی مورد نیاز صنایع قالبسازی و تولید قطعات را با کیفیت تضمینشده عرضه میکند.
اگر در حوزه تولید قطعات پلاستیکی یا پلیمری فعالیت دارید و بهدنبال خرید مواد اولیه شیمیایی با کیفیت صادراتی هستید، میتوانید محصولات دسته پلاستیک مهندسی بسپارمارکت را بررسی کرده یا برای استعلام قیمت روز با کارشناسان فروش تماس بگیرید.
جمعبندی
آبکاری، یکی از فرآیندهای کلیدی صنعت مدرن، با ایجاد لایهای نازک از فلز روی سطح اجسام، مقاومت در برابر خوردگی، سایش و عوامل محیطی را افزایش میدهد. از روشهای کلاسیک مانند آبکاری الکتریکی و شیمیایی گرفته تا فناوریهای پیشرفته PVD و CVD، تنوع روشهای موجود پاسخگوی نیاز صنایع مختلف از خودروسازی تا پزشکی است. کنترل دقیق پارامترهایی مانند دما، ولتاژ، pH و زمان، کلید دستیابی به پوششی یکنواخت و بادوام است.
سوالات متداول
1. فرآیند آبکاری چقدر زمان میبرد؟
معمولاً بین ۳۰ دقیقه تا چند ساعت، بسته به نوع فلز، ضخامت مطلوب و شدت جریان.
2. مقرونبهصرفهترین نوع آبکاری کدام است؟
آبکاری روی، بهدلیل هزینه پایین و مقاومت خوب در برابر خوردگی، اقتصادیترین گزینه شناخته میشود.
3. بهترین روش آبکاری برای سطوح پیچیده کدام است؟
آبکاری نیکل بدون الکترولس، بهدلیل ایجاد پوشش یکنواخت حتی در حفرهها و زوایای تیز، برای قطعات با هندسه پیچیده مناسبترین گزینه است.
4. آسانترین فلز برای آبکاری چیست؟
مس، بهدلیل چسبندگی بالا و ایجاد لایه یکنواخت و براق، یکی از راحتترین فلزات برای آبکاری است.
5. تفاوت آبکاری با پوششدهی معمولی چیست؟
آبکاری بهصورت تخصصی لایه فلزی یکنواخت روی سطح مینشاند، در حالیکه پوششدهی میتواند شامل رنگ، لعاب یا مواد غیرفلزی نیز باشد.